


Præcisionsstøbning er en støbeproces, som præcisionsstøberi er mere fortrolig med. Processen med præcisionsstøbning er hovedsageligt opdelt i vokspresning, skalfremstilling, hældning, efterbehandling og inspektion. Trinene til at presse voks inkluderer at presse voks, reparere voks og lave træer. Skalfremstilling omfatter tre trin: ophængning af sand, ophængning af papirmasse og lufttørring. Efterbehandling omfatter sandblæsning, kugleblæsning, korrektion og bejdsning mv., og inspektion omfatter vokskontrol, primærkontrol, mellemsyn og færdigvarekontrol.
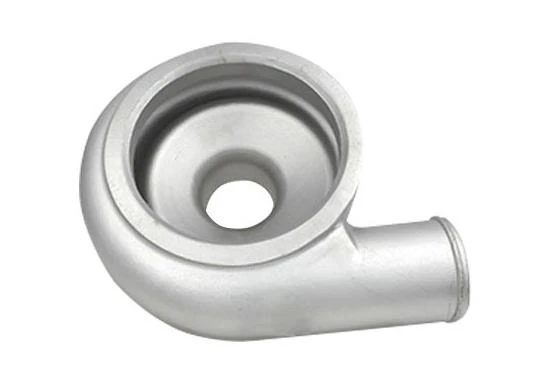
Efter at have holdt trykket, skal formen åbnes for at tage præcisionsstøbeproduktet ud, så tiden fra slutningen af injektionen til åbningen af trykstøbeformen kaldes åbningstiden. Åbning af formen i tilstrækkelig tid kan få præcisionsstøbningen til at få en vis styrke i formen. Hvis tidspunktet for åbning og udkastning ikke er konsistent, vil det føre til deformation og revnedannelse af produktet.
Præcisionsstøberi
Hvis matriceåbningstiden er for kort, vil det også føre til støbningen med en relativt lav styrke på formudløsningen, hvilket også vil føre til støbedeformation. Ved trykstøbning kalder det flydende metal fra begyndelsen af trykstøbeformhulrummet til påfyldningshulrummet, denne tidsperiode, der kræves af præcisionsstøbningsproducenter, kaldte det fyldetid. Længden af påfyldningstiden afhænger af støbningens størrelse og kompleksitet, generelt er den enkle støbepåfyldningstid meget hurtig.
Holdetidens længde afhænger af materialet og vægtykkelsen af præcisionsstøbedelene. Hvis det er støbningen med højt smeltepunkt, stort krystallisationstemperaturområde og tyk væg, vil holdetiden være længere; Hvis krystallisationsområdet er relativt lille, er vægtykkelsen relativt tynd støbning, så vil holdetiden være kortere.
Når holdetrykoperationen udføres, bør fabrikanten også kontrollere holdetryktiden godt. Hvis holdetryktiden er utilstrækkelig, er det let at føre til krympedefekter i støbningen, men hvis holdetryktiden er for lang, vil det ikke spille en særlig stor rolle, men vil medføre vanskeligheder med at fjerne restmaterialet fra lodret trykstøbemaskine. Derfor er styring af holdetrykstiden også et meget centralt punkt.


